Câu trả lời ngắn
Ba lỗi, ba hiện tượng khác nhau. Thiếu nhựa là lòng khuôn chưa được điền đầy. Ba via là nhựa lọt ra ngoài lòng khuôn, qua khe giữa các mặt khuôn. Cong vênh là sản phẩm đủ hình nhưng các phần co rút không đều nên bị kéo lệch.
Mỗi lỗi có thể liên quan đến nguyên liệu, điều kiện ép, khuôn hoặc thiết kế. Xưởng cần kiểm tra nguyên nhân trước khi chọn cách xử lý; không có một cách chỉnh máy áp dụng cho mọi trường hợp.
Ba lỗi nhìn bằng mắt ra sao
- Thiếu nhựa — sản phẩm hụt một góc, một mép hoặc một đầu gân, thường ở chỗ xa miệng phun hoặc chỗ thành mỏng. Nhẹ hơn thì không hụt hẳn mà mép bị tròn, chữ nổi bị mờ. Cân lên thấy nhẹ hơn mẫu chuẩn.
- Ba via — một lớp nhựa mỏng chìa ra ở đường ráp hai nửa khuôn, quanh chốt đẩy hoặc quanh lỗ. Sờ tay thấy sắc cạnh. Nặng thì phải gọt tay từng cái, vừa tốn công vừa khó đều.
- Cong vênh — đặt sản phẩm lên mặt phẳng thì bập bênh, nắp đậy không khít thân, cạnh dài cong vào hoặc cong ra. Có trường hợp lúc mới ra khuôn còn thẳng, để nguội một thời gian mới cong.
Ngoài ra còn hay gặp vết lõm trên mặt sản phẩm ở những chỗ thành dày, và đường giao nhựa — vệt mờ nơi hai dòng nhựa gặp nhau. Bài này tập trung vào ba lỗi chính; vết lõm được nhắc lại ở phần cong vênh vì cùng liên quan tới độ dày thành.
Thiếu nhựa: lòng khuôn chưa được điền đầy
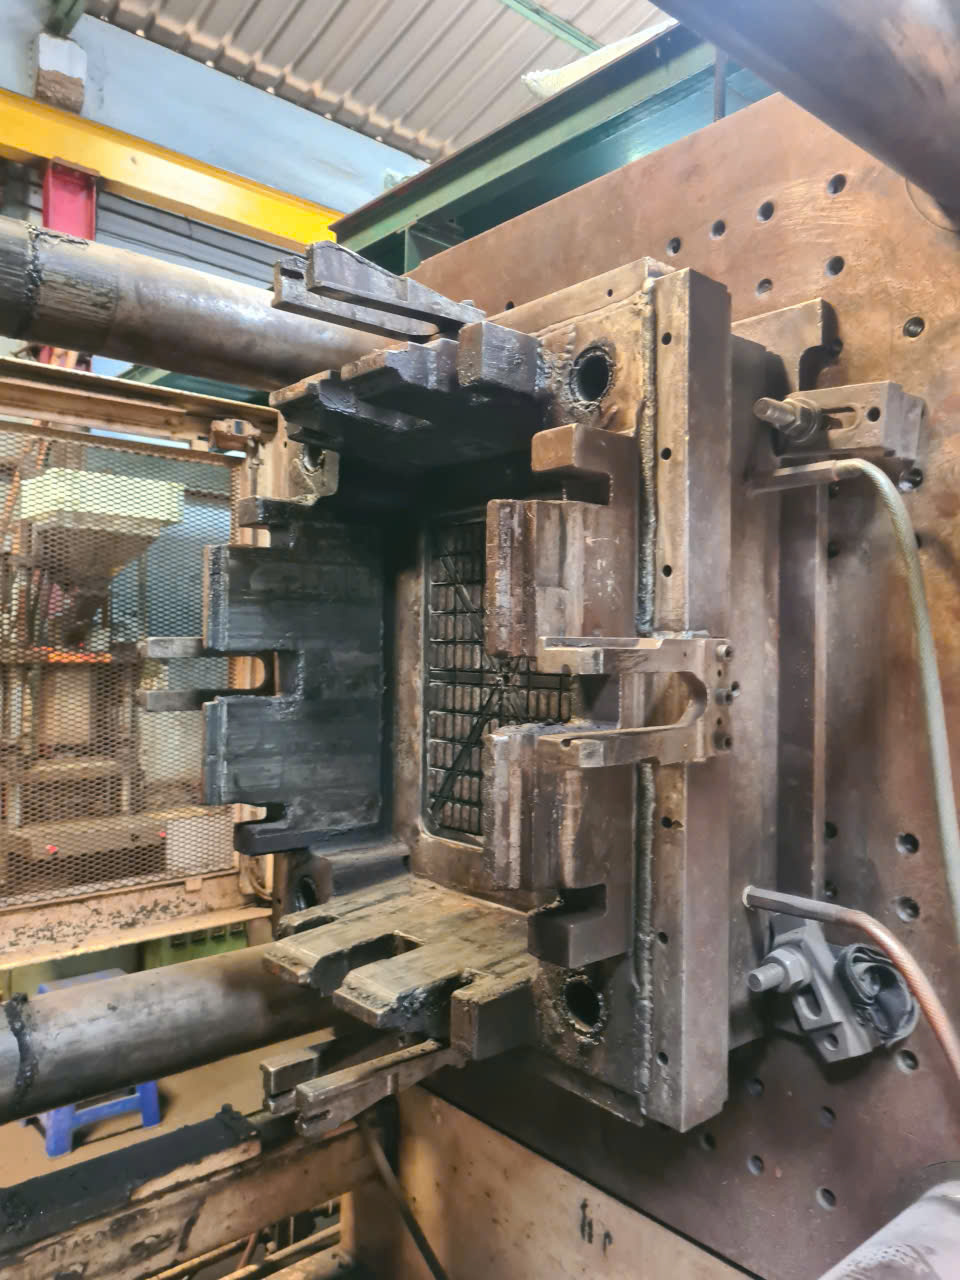
Nhựa nóng chảy được phun vào khuôn và nguội dần khi chạm thành khuôn. Nếu nhựa đông lại trước khi lấp đầy mọi chỗ, sản phẩm bị hụt. Nguyên nhân thường rơi vào một trong mấy nhóm:
- Điều kiện ép: lượng nhựa nạp chưa đủ; áp suất, tốc độ phun, nhiệt độ nhựa hoặc nhiệt độ khuôn chưa phù hợp với mã nhựa và hình dạng sản phẩm.
- Khuôn không thoát được khí: không khí trong lòng khuôn bị dồn vào góc cụt, chặn nhựa lại. Chỗ hụt khi đó đôi khi có vệt cháy sém.
- Đường dẫn nhựa: kênh dẫn hoặc miệng phun hẹp, hoặc đặt xa chỗ khó điền.
- Thiết kế sản phẩm: thành mỏng so với quãng đường nhựa phải chạy, hoặc độ dày thay đổi đột ngột.
Xưởng xử lý: trước hết xem chỗ hụt nằm ở đâu, có lặp lại đúng vị trí không, và đối chiếu với nguyên liệu, điều kiện ép đang dùng. Nếu nguyên nhân ở điều kiện ép thì điều chỉnh trong phạm vi tài liệu của mã nhựa đó cho phép, mỗi lần một thông số để biết thay đổi nào có tác dụng. Cần lưu ý: chỉnh để chữa thiếu nhựa có thể sinh ra ba via, nên hai lỗi này phải được cân cùng nhau. Nếu nguyên nhân ở khuôn — thoát khí kém, kênh dẫn hay miệng phun chưa hợp lý — thì khuôn được đưa về sửa. Nếu nằm ở thiết kế, xưởng sẽ bàn với khách điều chỉnh độ dày hoặc vị trí miệng phun.
Ba via: nhựa lọt qua khe khuôn
Hai nửa khuôn khép vào nhau dưới lực kẹp của máy. Lúc phun, áp suất nhựa trong lòng khuôn có xu hướng đẩy hai nửa khuôn tách ra. Lực kẹp không giữ được, hoặc mặt ráp có khe, thì nhựa lọt ra thành ba via. Thường do:
- Lực kẹp không đủ: diện tích chiếu của sản phẩm lên mặt phân khuôn lớn so với cỡ máy đang chạy.
- Điều kiện ép chưa phù hợp: áp suất phun, áp suất giữ hoặc nhiệt độ cao hơn mức cần — đôi khi chính là hệ quả của việc chỉnh để chữa thiếu nhựa.
- Mặt khuôn không còn khít: mặt phân khuôn mòn, có vết dập hoặc cặn bám; chốt đẩy, lõi bị rơ.
- Đặc tính chảy của nhựa: có loại nhựa khi nóng chảy rất loãng, dễ lọt qua khe nhỏ.
Xưởng xử lý: xác định ba via do điều kiện ép, do lực kẹp so với sản phẩm, hay do mặt khuôn. Nếu do điều kiện ép, xưởng đưa về mức vừa đủ điền đầy mà không lọt nhựa. Nếu do lực kẹp, có thể cân nhắc chạy khuôn trên máy lực kẹp lớn hơn trong dải máy 150T–850T của xưởng — với điều kiện khuôn lắp được lên máy đó về kích thước và hành trình mở khuôn. Nếu ba via nằm cố định ở một chỗ do mặt khuôn mòn hoặc rơ, khuôn được đưa về sửa: mài lại mặt ráp, hàn đắp vùng mòn hoặc thay chi tiết.
Cong vênh: các phần của sản phẩm co rút không đều
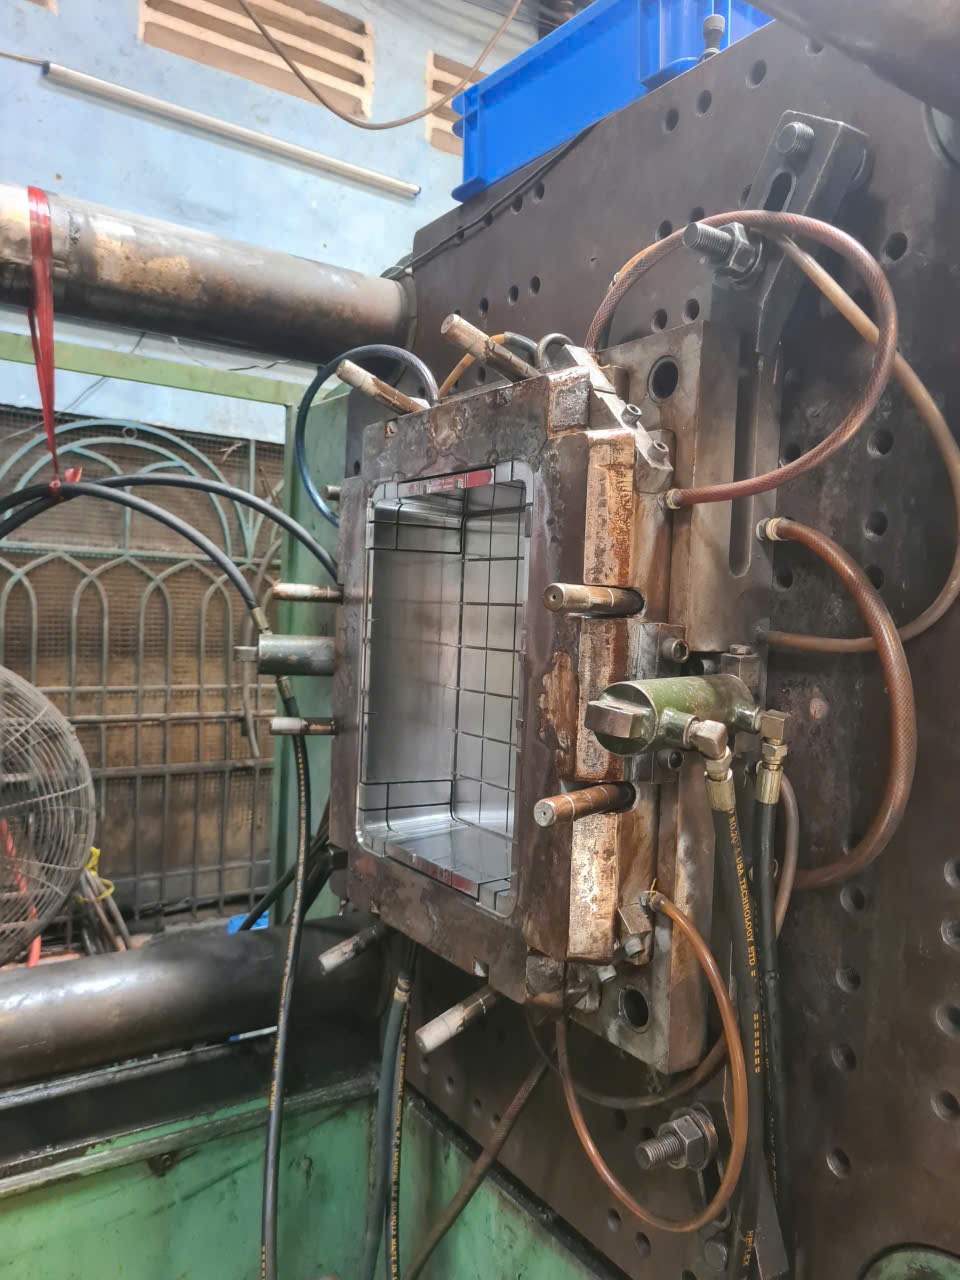
Nhựa co lại khi nguội. Phần co rút chung đã được tính bù khi làm khuôn. Cong vênh xảy ra khi các phần của sản phẩm co khác nhau — chỗ co nhiều kéo chỗ co ít. Sự chênh lệch đó thường do nhiều yếu tố cùng tác động:
- Vật liệu: mỗi loại nhựa có mức co rút khác nhau, ví dụ PP và POM thường co nhiều hơn ABS. Nhựa có độ co lớn, hoặc co khác nhau theo hướng dòng chảy, thường cần chú ý cong vênh hơn — nhất là với sản phẩm dạng tấm phẳng, cạnh dài. Mức co cụ thể tùy từng mã nhựa và chất độn, cần xem tài liệu kỹ thuật của nhà sản xuất.
- Thiết kế: độ dày thành không đều — chỗ dày nguội chậm, co nhiều hơn và cũng là nơi hay sinh vết lõm; tấm phẳng rộng, cạnh dài không có gân đỡ.
- Điều kiện ép: áp suất và thời gian giữ áp ảnh hưởng tới lượng nhựa được bù vào khi co; sản phẩm bị đẩy ra khi chưa đủ cứng cũng dễ biến dạng.
- Làm mát khuôn: nhiệt độ giữa hai nửa khuôn, hoặc giữa các vùng của khuôn, chênh lệch nhau.
- Vị trí miệng phun: quyết định hướng dòng chảy của nhựa trong khuôn, ảnh hưởng tới cách sản phẩm co.
Xưởng xử lý: xem sản phẩm cong theo hướng nào, ở vùng nào, rồi đối chiếu với độ dày thành, hướng dòng chảy và nhiệt độ khuôn để tìm yếu tố chính. Hướng xử lý có thể là điều chỉnh điều kiện ép và làm mát, sửa khuôn — đường nước, miệng phun — hoặc bàn với khách thêm gân, làm đều độ dày. Khi gốc nằm ở thiết kế, chỉ chỉnh điều kiện ép có thể không đủ; vì vậy cong vênh là lỗi đáng xem kỹ từ lúc đọc bản vẽ.
Xác định nguyên nhân trước, rồi mới chọn cách xử lý
Khi một lỗi xuất hiện, xưởng rà theo các điểm sau:
- Nguyên liệu: đúng mã, đúng lô chưa; có cần sấy không. Yêu cầu sấy tùy từng loại và từng mã nhựa. Ví dụ ABS thường được khuyến nghị sấy trước khi ép; với POM, tài liệu của một số nhà sản xuất ghi thường không cần sấy nếu hạt được bảo quản đúng cách, nhưng cần sấy khi hạt đã hút ẩm. Cách chắc chắn nhất là xem hướng dẫn gia công của đúng mã nhựa đang dùng.
- Tình trạng máy và khuôn: nhiệt độ thực tế có đúng cài đặt không, đường nước làm mát có thông không, mặt khuôn có sạch không, chốt đẩy và các chi tiết chuyển động có rơ không.
- Vị trí và tính lặp lại của lỗi: lỗi lặp lại đúng một chỗ qua mọi lần ép thường gợi ý nguyên nhân ở khuôn hoặc thiết kế; lỗi lúc có lúc không thường gợi ý nguyên nhân ở nguyên liệu hoặc điều kiện ép.
- Chọn hướng xử lý: chỉnh điều kiện ép, sửa khuôn hoặc sửa thiết kế — tùy nguyên nhân. Mỗi hướng tốn thời gian và chi phí khác nhau; sửa thiết kế thường kéo theo sửa khuôn, nên phát hiện càng sớm càng đỡ tốn.
Các lần ép thử sau khi khuôn hoàn thành là để đi hết vòng này. Sản phẩm của lần ép thử cuối được gửi khách duyệt, và mẫu được duyệt trở thành mẫu chuẩn để đối chiếu cho mọi lô về sau. Quy trình đầy đủ xem ở bài Quy trình sản xuất sản phẩm nhựa tại Trung Hưng.
Giữ cho lỗi không quay lại khi sản xuất hàng loạt
Ép thử đạt chưa phải là xong. Trong sản xuất hàng loạt, lỗi có thể quay lại khi nguyên liệu đổi lô, khuôn mòn dần hoặc điều kiện xưởng thay đổi. Để giữ chất lượng ổn định, cần chú ý:
- Lưu thông số ép. Nên lưu bộ thông số đã cho ra mẫu đạt cùng thông tin khuôn, máy và mã nhựa để làm cơ sở cho lần chạy sau; cần kiểm tra lại sản phẩm khi bắt đầu sản xuất.
- Kiểm tra đầu ca, đầu lô và trong quá trình sản xuất. Cần đối chiếu sản phẩm với mẫu duyệt và yêu cầu kỹ thuật về kích thước, trọng lượng, ngoại quan. Trọng lượng là một dấu hiệu hỗ trợ phát hiện thiếu nhựa, cần kết hợp kiểm tra hình dạng. Khi phát hiện bất thường, cần xác định phạm vi sản phẩm bị ảnh hưởng và xử lý nguyên nhân trước khi tiếp tục sản xuất hàng đạt.
- Bảo trì khuôn. Nên vệ sinh mặt phân khuôn, kiểm tra chốt đẩy và các chi tiết chuyển động định kỳ để phát hiện tình trạng bẩn, mòn hoặc hư hỏng có thể gây lỗi.
Bên đặt hàng làm được gì từ đầu
Nhiều nguyên nhân của ba lỗi này nằm ở thiết kế và thông tin ban đầu. Vài việc giúp giảm số vòng sửa:
- Giữ độ dày thành càng đều càng tốt. Chỗ nào cần cứng thì thêm gân thay vì làm dày cả mảng. Ví dụ đáy khay rộng: thêm vài gân dưới đáy thường hợp lý hơn đúc cả đáy thật dày.
- Nói rõ mặt nào là mặt nhìn thấy. Để xưởng bố trí miệng phun, chốt đẩy và đường giao nhựa vào mặt khuất.
- Nói rõ chỗ nào cần phẳng, cần khít. Ví dụ hộp có nắp: nắp phải đậy khít thân, hay chân ghế phải đứng vững trên mặt phẳng. Những chỗ này được ưu tiên kiểm soát cong vênh.
- Chốt loại nhựa sớm. Đổi nhựa giữa chừng là đổi mức co rút — kích thước và độ cong đều thay đổi theo.
- Cử người tham gia buổi ép thử. Xác nhận ngay tại chỗ lỗi nào chấp nhận được, lỗi nào phải sửa, đỡ gửi mẫu qua lại nhiều lần.
Muốn biết xưởng xem những gì trên bản vẽ trước khi làm khuôn, đọc bài Những yếu tố cần đánh giá trước khi triển khai khuôn ép nhựa OEM. Cần gửi bản vẽ cho xưởng xem trước thì bài Gửi bản vẽ thế nào để báo giá ép nhựa nhanh liệt kê đủ những gì cần gửi.
Sản phẩm đang bị cong vênh, thiếu nhựa hay ba via?
Gửi ảnh lỗi qua Zalo hoặc bản vẽ, ảnh mẫu qua email để xưởng xem xét và trao đổi hướng xử lý.